
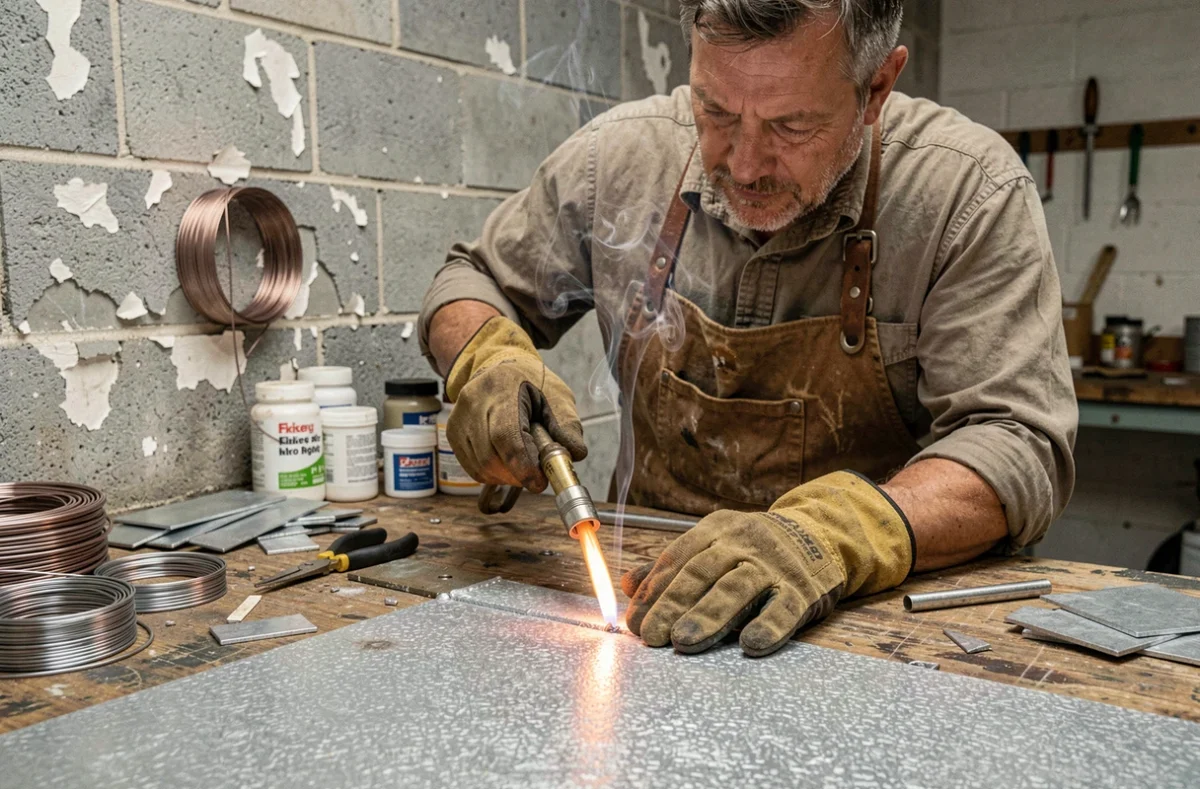
Braser du zinc à l’étain au chalumeau repose moins sur la dextérité du geste que sur la capacité à maintenir une flamme stable dans une fenêtre thermique étroite. Le zinc fond à une température relativement basse, et la marge entre un apport d’étain qui mouille correctement et une tôle qui se perce se joue sur quelques dizaines de degrés. La soudure zinc au chalumeau exige donc un réglage de flamme précis, reproductible, et adapté à chaque situation de chantier.
Flamme carburante sur zinc : pourquoi le réglage neutre pose problème
La plupart des guides de brasage recommandent une flamme neutre comme point de départ. Sur l’acier ou le cuivre, ce réglage fonctionne bien. Sur le zinc, les retours terrain divergent sur ce point : une flamme neutre concentre trop de chaleur en un cône étroit, ce qui provoque des surchauffes localisées.
Le zinc ne rougit pas avant de fondre. Il passe d’un état solide à un état pâteux sans signal visuel clair, contrairement à l’acier qui change de couleur. Avec une flamme neutre, le risque de percer la tôle avant même que l’étain n’ait le temps de mouiller la surface est réel, surtout sur des épaisseurs courantes en couverture.
Une flamme légèrement carburante limite le risque de surchauffe locale. En augmentant très légèrement l’arrivée de gaz combustible par rapport à l’oxygène, on obtient un panache plus large et une température de pointe un peu plus basse au dard. La chaleur se répartit sur une zone plus étendue, ce qui correspond mieux au comportement thermique du zinc.
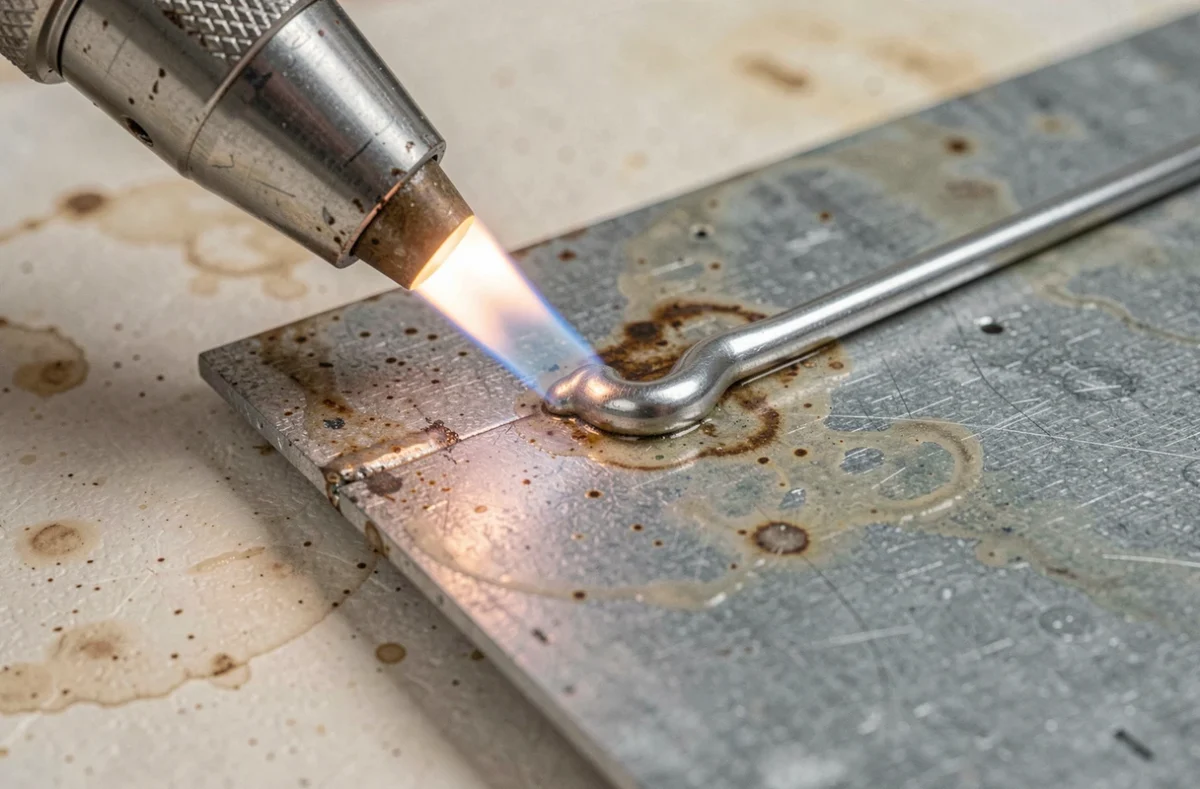
En pratique, le réglage se fait en deux temps. On part d’une flamme neutre (dard bleu net, pas de panache jaune), puis on ouvre très progressivement le gaz jusqu’à voir apparaître un léger excès autour du dard. Le panache s’allonge de quelques millimètres, sans devenir franchement jaune. C’est dans cette zone intermédiaire que le brasage du zinc donne les meilleurs résultats.
Choix de la buse pour braser du zinc à l’étain
Le réflexe habituel consiste à choisir un embout de petit diamètre pour un travail de précision. Sur le zinc, cette logique est contre-productive. Un embout trop fin concentre la chaleur en un point, exactement ce qu’on cherche à éviter.
Les recommandations récentes orientent vers un embout moyen ou large pour répartir la chaleur et éviter les points chauds. Un embout plus large permet de chauffer une bande de tôle plutôt qu’un point, ce qui donne à l’étain le temps de s’étaler par capillarité avant que le métal de base ne surchauffe.
- Un embout trop fin oblige à rapprocher la flamme pour chauffer suffisamment, ce qui augmente la température au point d’impact et risque de percer le zinc.
- Un embout moyen maintenu à une distance correcte chauffe une zone plus large, laissant le flux et l’étain travailler sans précipitation.
- Sur du zinc ancien, parfois plus fin et fragilisé par l’oxydation, un embout large devient quasiment obligatoire pour ne pas traverser la tôle.
La distance entre la buse et la pièce joue autant que le diamètre de l’embout. Trop près, même avec un embout large, la chaleur reste concentrée. La bonne distance se trouve quand le panache extérieur de la flamme (pas le dard) effleure la surface du zinc.
Contrôle de la température par le comportement de l’étain
Sur d’autres métaux, la couleur de la pièce sert d’indicateur thermique. Sur le zinc, ce repère n’existe pas. Le contrôle de température se fait par le comportement de l’étain, pas par l’observation du métal de base.
Le test est simple : on touche périodiquement la zone chauffée avec la baguette d’étain. Tant que l’étain ne fond pas au contact de la pièce, la température est insuffisante. Quand l’étain fond et s’étale en nappe fine au contact du zinc, la plage de chauffe est correcte.
Le piège se situe à l’autre extrémité. Si l’étain fond dans la flamme avant de toucher la pièce, ou s’il forme des billes qui roulent sur la surface au lieu de mouiller le métal, deux causes sont possibles :
- La température est trop élevée et le flux a déjà brûlé, ce qui empêche le mouillage. Il faut éloigner la flamme et laisser la zone refroidir quelques secondes.
- Le décapage est insuffisant. L’étain ne mouille pas un zinc oxydé, même à bonne température. Le flux doit être appliqué en quantité suffisante et la surface préalablement débarrassée de toute couche de patine.
- Sur du plomb, l’étain classique à 33 % adhère difficilement même avec un flux adapté. Les retours de terrain montrent que le brasage zinc-plomb à l’étain reste une opération délicate qui nécessite un décapage mécanique soigneux et un flux spécifique.
Ventilation et captage des fumées : une contrainte souvent négligée
Le brasage du zinc génère des fumées métalliques dont la toxicité est bien documentée. La fièvre des fondeurs, liée à l’inhalation d’oxydes de zinc, provoque des symptômes grippaux plusieurs heures après l’exposition. En atelier comme en extérieur, une ventilation forcée et une protection respiratoire adaptée aux fumées métalliques sont recommandées.
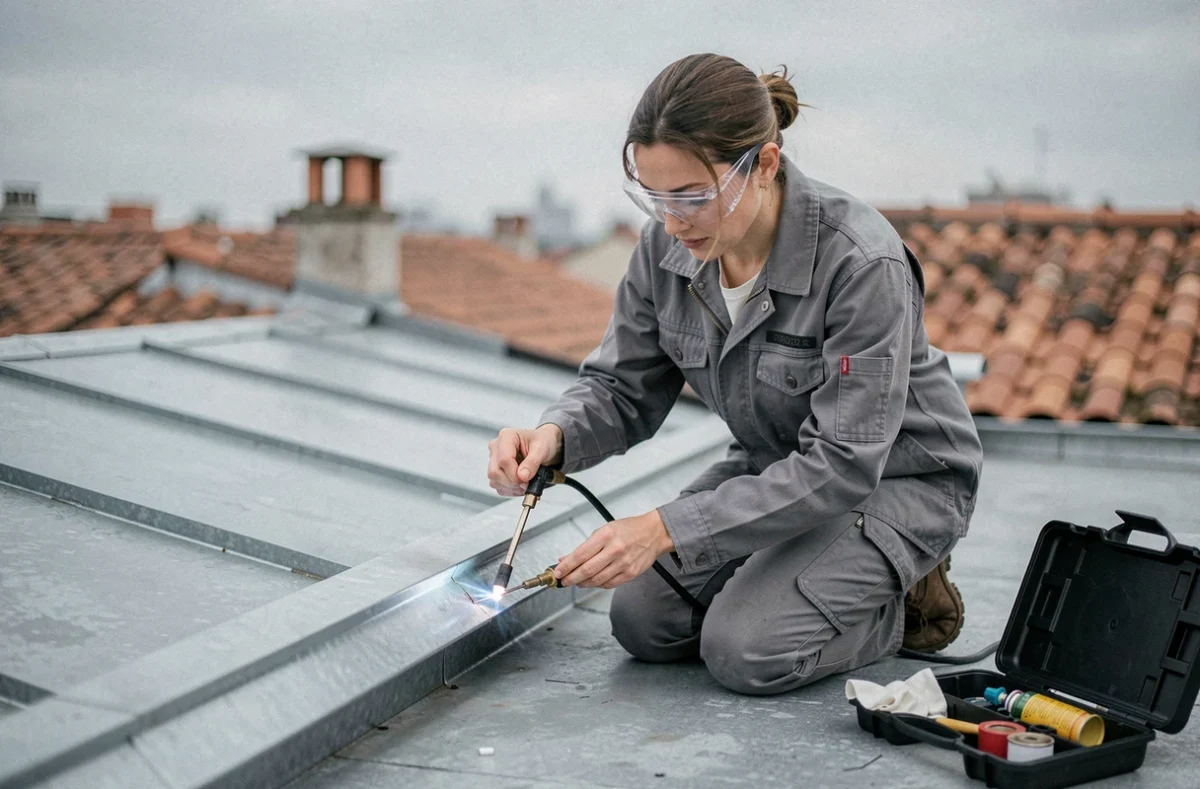
En couverture, le travail se fait généralement en extérieur, ce qui donne un faux sentiment de sécurité. Le vent rabat régulièrement les fumées vers l’opérateur, surtout en position penchée au-dessus de la soudure. Un masque à cartouche filtrante pour particules métalliques (type P3 minimum) reste pertinent même en plein air.
En atelier fermé, une aspiration à la source, positionnée à proximité immédiate du point de brasage, capte les fumées avant qu’elles ne se dispersent. La simple aération par fenêtre ouverte ne suffit pas à maintenir une exposition acceptable sur une journée de travail.
Reprises sur zinc ancien : adapter la flamme à l’état du métal
Les interventions sur des gouttières ou des habillages existants posent un problème supplémentaire. Le zinc ancien a subi des cycles de dilatation thermique qui ont pu créer des micro-fissures invisibles à l’œil nu. Sa surface est couverte d’une patine de carbonate de zinc, plus épaisse et plus résistante que l’oxydation d’une tôle neuve.
Le décapage mécanique (toile émeri fine ou brosse laiton, pas d’acier qui contaminerait la surface) doit être plus appuyé. Le flux seul ne traverse pas une patine épaisse. Sur zinc ancien, décaper mécaniquement avant d’appliquer le flux fait la différence entre une brasure qui tient et une brasure qui cloque au premier cycle thermique saisonnier.
La flamme doit être encore plus douce que sur du zinc neuf. La tôle est souvent plus fine qu’à l’origine, amincie par des décennies d’exposition. Le réglage carburant prend ici toute son importance, combiné à un embout large et à une distance de chauffe généreuse. Toute précipitation se paie par un trou dans la tôle, et un trou dans du zinc ancien se répare difficilement sans agrandir la zone d’intervention.
Le réglage de flamme pour le brasage du zinc à l’étain n’a rien d’intuitif pour qui vient du soudage sur acier ou cuivre. La marge thermique étroite du zinc impose de désapprendre certains réflexes, notamment la recherche d’une flamme neutre et l’utilisation d’embouts fins. L’étain reste le meilleur indicateur de température, à condition que le décapage ait été fait correctement au préalable.


